Při provádění takové technologické operace, jako je svařování nerezové oceli, je důležité vzít v úvahu jak fyzikální vlastnosti materiálu, tak jeho chemické složení. Pouze v tomto případě se můžete spolehnout na to, že připojení bude provedeno efektivně a spolehlivě.
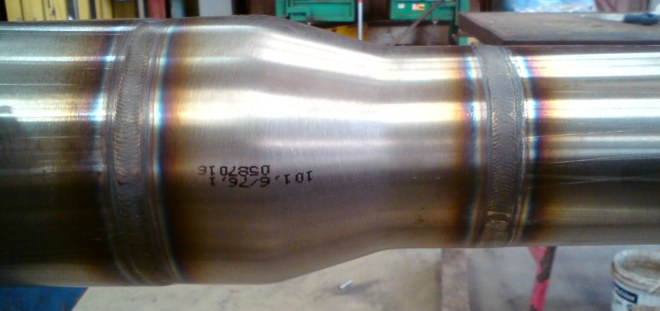
Argonové svařování nerezové oceli
Obsah
- Výzva pro svařování dílů z nerezové oceli
- Nejběžnější metody svařování nerezové oceli
- Svařování obalenými elektrodami (MMA)
- Ruční a poloautomatické svařování nerezové oceli v argonu (AC/DC TIG, MIG)
- Další technologie svařování nerezové oceli
- Svařování nerezové oceli – technické nuance
- prostředky
- Potažená elektroda
- Poloautomatické
- v argonu
- Poloautomatický a manuální s argonem
- střídač
- Nejdůležitější znaky
Výzva pro svařování dílů z nerezové oceli
Svařování nerezové oceli je ztíženo tím, že tento materiál patří do kategorie vysokolegovaných slitin, což znamená, že jeho složení obsahuje v dostatečně velkém množství prvky ovlivňující jeho základní vlastnosti. Zejména v nerezové oceli je takovým prvkem chrom. Jeho obsah v této slitině může být 12–30 %. Chrom spolu s prvky jako nikl, titan, mangan a molybden tvoří antikorozní vlastnosti nerezové oceli, ale zároveň jí propůjčují další vlastnosti ovlivňující svařitelnost.
Pro ty, kteří neradi čtou dlouhé články a ponořují se do technických detailů, doporučujeme ihned zhlédnout dvě videa s nejrelevantnějšími možnostmi svařování nerezové oceli pro domácího řemeslníka – elektrodou pomocí invertoru a opět invertorem, ale již v prostředí ochranného plynu (argon).
Z tohoto důvodu je svařování nerezové oceli vždy doprovázeno výraznou deformací spojovaných dílů. V některých případech, kdy díly ke svařování mají značnou tloušťku a mezi nimi není žádná mezera, mohou takové deformace dokonce vést ke vzniku velkých trhlin.
Tepelná vodivost nerezové oceli je 1,5–2krát nižší než u nízkouhlíkových slitin. Tato vlastnost materiálu vede k tomu, že spojované díly ve svařovací zóně se taví i při nižších proudech (o 15–20 %) než při svařování výrobků z nízkouhlíkové oceli.
Při silném zahřátí (více než 500 stupňů Celsia) dochází u nerezových ocelí k tzv. mezikrystalové korozi. Děje se tak proto, že na okrajích zrn kovové struktury se začnou tvořit mezivrstvy sestávající z chrómu a karbidu železa. Tomuto jevu se lze vyhnout nejen pečlivým výběrem svařovacího režimu, ale také nuceným chlazením svařovaných nerezových dílů, ke kterému lze použít obyčejnou vodu. Je však třeba mít na paměti, že vodou lze chladit pouze díly z chromniklových ocelí, které mají austenitickou vnitřní strukturu.
Přehřívání elektrod s nikl-chromovými tyčemi
Vzhledem k nízké tepelné vodivosti spojovaných materiálů a jejich zvýšenému elektrickému odporu je svařování dílů z nerezové oceli doprovázeno silným zahříváním elektrod, jejichž tyče mají chromniklové složení. K zamezení tohoto nežádoucího jevu používejte elektrody pro svařování nerezové oceli o délce až 35 cm.
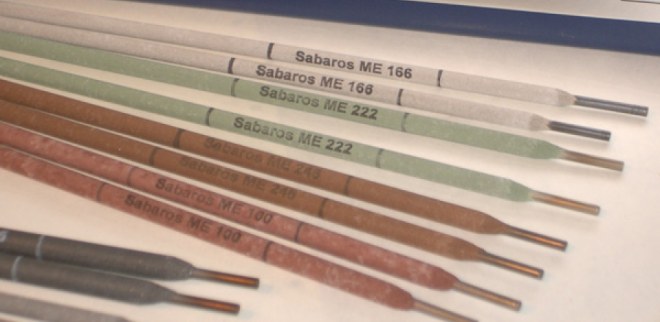
Svařovací elektrody Sabaros ME 101 3,2mm pro svařování nerezových ocelí
Nejběžnější metody svařování nerezové oceli
Svařování výrobků z nerezové oceli, vyznačujících se vysokým obsahem chrómu, lze provádět několika technologiemi. Patří sem zejména následující typy svařování:
- argonový oblouk (pomocí wolframové elektrody a režimů AC/DC TIG);
- prováděno v režimu MMA s obalenými elektrodami;
- poloautomatické obloukové svařování v argonu, prováděné v režimu MIG a pomocí drátu z nerezové oceli;
- tzv. studené svařování nerezové oceli, prováděné pod vysokým tlakem (název této technologie je způsoben tím, že nezajišťuje roztavení kovu v procesu jeho spojování);
- technologie švů a odporové bodové svařování.
Technologie svařování nerezových dílů zajišťuje důkladné odmaštění jejich povrchů acetonem nebo leteckým benzínem. To se provádí za účelem snížení pórovitosti vytvářeného švu, aby byl svařovací oblouk stabilnější a aby se pečlivě očistily okraje spojovaných dílů. Teprve po důkladném vyčištění můžete pokračovat v operaci zvoleným způsobem. Existuje několik základních metod pro svařování dílů z nerezové oceli a také technologie, které se používají jen zřídka. V každém případě by rozhodnutí o způsobu vaření nerezové oceli mělo být provedeno na základě konkrétních podmínek a požadavků na tvarovaný spoj.
Svařování obalenými elektrodami (MMA)
Nejběžnější technologií je svařování nerezových dílů technologií MMA, která zahrnuje použití obalených elektrod. Tato metoda je poměrně jednoduchá, lze ji použít doma, ale neumožňuje získat šev nejvyšší kvality.
Takové svařování nerezové oceli lze pohodlně provádět i doma, ale k tomu budete potřebovat speciální svařovací stroj nazývaný invertor. Aby svařování nerezové oceli s invertorem umožnilo získat spojení s vysokou spolehlivostí, je nutné zvolit správnou elektrodu pro určitou značku nerezové oceli. Všechny elektrody používané pro svařování výrobků z nerezové oceli jsou rozděleny do dvou hlavních typů:
- s rutilovým povlakem na bázi oxidu titaničitého (svařování s takovými elektrodami, které poskytují nízký rozstřik kovu a stabilní oblouk, se provádí na stejnosměrný proud a obrácenou polaritu);
- s povlakem na bázi uhličitanu hořečnatého a vápenatého (s takovými elektrodami se nerezová ocel svařuje stejnosměrným proudem s obrácenou polaritou).
Chcete-li pochopit, se kterými elektrodami vařit nerezovou ocel, stačí se podívat na GOST 10052-75, který představuje všechny typy takového spotřebního materiálu a také stanoví, který z nich by měl být použit pro práci s kovem specifického chemického složení. Aby bylo možné vybrat elektrody z nerezové oceli, které splňují požadavky tohoto GOST, stačí znát značku kovu, z níž musí být díly připojeny.
Můžete se seznámit se všemi požadavky na elektrody pro svařování nerezové oceli stažením GOST 10052-75 ve formátu pdf zdarma z níže uvedeného odkazu.
GOST 10052-75 Obalené kovové elektrody pro ruční obloukové svařování vysoce legovaných ocelí se speciálními vlastnostmi
download
Ruční a poloautomatické svařování nerezové oceli v argonu (AC/DC TIG, MIG)
Pro ruční svařování nerezové oceli v prostředí argonu se používají wolframové elektrody. Tato technologie, dokonce i doma, umožňuje získat vysoce kvalitní a spolehlivé spojení pro výrobky, které se liší malou tloušťkou. Svařování s takovými elektrodami na nerezové oceli se používá hlavně pro instalaci komunikací z potrubí, kterými budou pod tlakem přepravovány plyny nebo různé kapaliny.
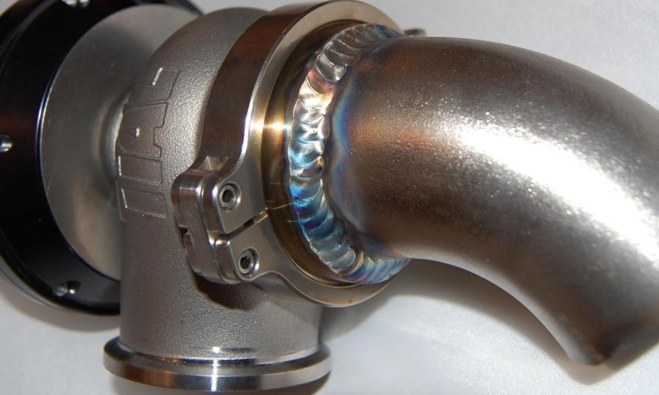
Austenitická nerezová ocel musí být svařována se zvláštní opatrností a pozorností
Tato technologie má určité vlastnosti.
- Aby se wolfram, ze kterého jsou vyrobeny nerezové elektrody, nedostal do roztaveného kovu v zóně svařování, je oblouk zapálen bezkontaktně. Pokud to není možné provést přímo na součásti, pak se oblouk zapálí na speciální uhelné desce a opatrně se přesune ke spojovaným obrobkům.
- Svařování nerezové oceli tímto způsobem lze provádět na stejnosměrný i střídavý proud.
- Režimy se vybírají v závislosti na tloušťce spojovaných dílů. Mezi takové režimy patří zejména parametry průřezu wolframové elektrody, průměr drátu použitého jako přísada, parametry proudu (síla a polarita), spotřeba ochranného plynu, rychlost svařování.
- Je velmi důležité, aby úroveň legování přídavného drátu byla vyšší než u spojovaných dílů.
- V procesu svařování by elektrody z nerezové oceli neměly kmitat. Pokud je tento požadavek zanedbán, může to vést k porušení svařovací zóny a oxidaci kovu v její oblasti.
Pomocí této technologie je možné snížit spotřebu wolframové elektrody. K tomu je potřeba nějaký čas (10-15 sekund), než se po ukončení svařovacího procesu nevypne přívod argonu. Takový postup pomáhá chránit horkou wolframovou elektrodu před aktivní oxidací.
Při poloautomatickém svařování nerezové oceli v prostředí argonu je ve skutečnosti jen málo rozdílů od obvyklé ruční metody. Jeho hlavní rozdíl spočívá ve skutečnosti, že drát je přiváděn do svařovací zóny pomocí speciálního zařízení. Díky mechanizaci proces probíhá mnohem přesněji a vyšší rychlostí.
Pomocí poloautomatického zařízení lze realizovat následující techniky svařování dílů z nerezové oceli:
- metoda tryskového přenosu, která umožňuje efektivně svařovat díly velké tloušťky;
- svařování krátkým obloukem – pro spojování dílů malé tloušťky;
- pulzní svařování je univerzální technologie, která umožňuje získat vysoce kvalitní a spolehlivé spoje a je finančně nejziskovější variantou.
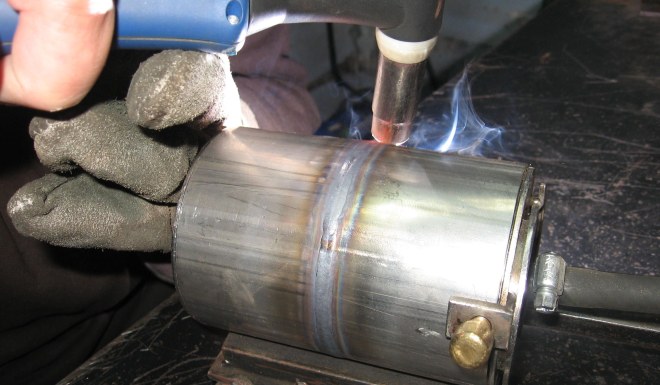
Argonové obloukové svařování nerezové oceli
Další technologie svařování nerezové oceli
Existuje několik dalších způsobů, jak svařovat nerezovou ocel, které se v určitých situacích projevují lépe, to znamená, že se neliší ve všestrannosti. To zahrnuje následující metody zahrnující použití speciálního vybavení.
Svařování nerezové oceli pomocí laserového paprsku
Tento způsob svařování, který vypadá velmi působivě i na videu, má řadu významných výhod: kov ve svařovací zóně neztrácí svou pevnost v důsledku nadměrného působení teploty, rychle se ochlazuje, nevznikají na něm praskliny a zrna minimální velikost jsou vytvořeny v jeho struktuře. Zařízení pro laserové svařování a samotná technologie jsou široce používány v různých průmyslových odvětvích (stavba automobilů a traktorů, instalace komunikací z potrubí atd.).
Svařování za studena pod vysokým tlakem
Tato technologie nezajišťuje tavení materiálu ve svařovací zóně a kovové části jsou spojovány na úrovni jejich krystalových mřížek. V závislosti na výsledném spojení a konfiguraci dílů může být vyvíjen tlak na jeden nebo oba kovové polotovary najednou. Je velmi zajímavé podívat se na video takového procesu: dvě části, které jsou ve studeném stavu, se zdají být stlačeny do sebe.
Kontaktní svařování nerezových výrobků
Takové svařování lze provádět bodovou nebo válečkovou technologií. Díky tomu lze spojovat tenké plechy z nerezové oceli o tloušťce maximálně 2 mm. V tomto případě se používá stejné vybavení jako u jiných kovů.
Níže uvedené video podrobně vysvětluje a jasně ukazuje nuance podávání plnicí tyče při svařování nerezové oceli netavitelnou elektrodou v prostředí argonu a další nuance práce.

Pomohl se zřízením lázeňského domu a majitel se rozhodl jeden z jeho prvků, nádrž na vodu, svařit z nerezové oceli. Zvláštností tohoto typu technologie spojování kovů je, že je nejprve nutné vybrat správný přístroj a elektrody a také dodržet řadu podmínek. V této recenzi jsem se rozhodl podělit se o to, jak vařit nerezovou ocel, jaké technické podmínky je třeba vzít v úvahu, jaké metody jsou obecně dostupné doma a jak pro ně vybrat správnou jednotku a elektrody.
Svařování nerezové oceli – technické nuance
Nejprve vyzdvihnu skutečnost, že nerezová ocel je vysoce legovaná kovová slitina. Přítomnost řady kovů v jeho složení, jako je chrom, nikl, titan, molybden atd., poskytuje nejen pozitivní praktické vlastnosti, ale také určitý počet obtíží při svařování materiálu.
Nastíním následující řadu technických nuancí, které je třeba vzít v úvahu při svařování výrobků z nerezové oceli:
- Vysoký index lineární expanze. Z tohoto důvodu se materiál ihned po spojení začne během ochlazování smršťovat. To vede k deformaci, trhání a praskání švu.
- Destrukce v mikrostruktuře. Při zahřátí nad 500 °C se v zrnité kovové struktuře začnou tvořit karbidové vrstvy. Nevýhodu lze odstranit pečlivým výběrem svařovacích režimů a nuceným vodním nebo vzduchovým chlazením.
- Nízká tepelná vodivost. Indikátor je téměř 2krát menší než u běžné oceli. Z tohoto důvodu se požadovaný proud sníží o 20% a dojde k přehřátí švu. Tomu se lze vyhnout použitím techniky šachového dokování.
Při svařování nerezové oceli byste měli vzít v úvahu řadu vlastností materiálu – lineární roztažnost, nízkou tepelnou vodivost, potřebu ochrany
- Nadměrné zahřívání elektrod. Pokud předem nevíte, jak svařovat nerezovou ocel doma, můžete skončit s přehřátím elektrodových tyčí, porušením technologie a poškozením švu. Tomuto nedostatku se lze vyhnout použitím elektrod o délce minimálně 35 cm.
- Destrukce povrchu taveniny při interakci se vzdušným kyslíkem. K ochraně se používá buď vaření v prostředí inertního plynu nebo elektrody se speciálním povlakem.
Poznamenávám také, že produkty různé tloušťky mají své vlastní speciální požadavky na vaření. Tenkostěnné obrobky tak lze svařovat doma standardními metodami s drobnými vadami švů.
Při svařování elektrodou nemůžete okamžitě ochladit šev, proces musí být postupný, jinak dojde k deformacím a prasklinám podél spoje.
Například v mém případě byly nerezové tyče elektrod použity k vytvoření nádrže z tenkých plechů z nerezové oceli. Pokud se plánuje použití produktu pod zatížením, je lepší zacházet s parametry švu s plnou odpovědností. Proto je lepší použít možnost s plynovým prostředím.
prostředky
V domácích podmínkách se používá především ruční svařování. V tomto případě se provádí buď jednoduše elektrodou nebo v argonovém prostředí. Rozlišují se následující technologické možnosti:
- Potažená elektroda.
- Poloautomatický.
- V prostředí argonu.
- Poloautomatický a manuální s argonem.
- Střídač.
Dále analyzuji vlastnosti každé metody, použité vybavení a spotřební materiál.
Potažená elektroda
Pokud neexistují žádné zvláštní požadavky na kvalitu švu, je nejjednodušší svařovat nerezovou ocel doma pomocí technologie MMA. V tomto případě jsou povoleny 2 typy plášťových elektrod:
- Standard. Složení nátěru tvoří převážně uhličitany hořečnaté a vápenaté. Spotřební materiál je připojen ke kladné svorce a kov k záporné svorce – to znamená podle schématu obrácené polarity.
- Rutil. Povlak je na bázi oxidu titaničitého. Charakteristickými vlastnostmi jsou stabilita oblouku, minimální rozstřikování a lepení, připojení v jakékoli polaritě.
Pokud chcete co nejpřesněji vybrat typ elektrody pro konkrétní značku nerezové oceli, doporučuji podívat se na GOST 10052-75.
Poloautomatické
Při potřebě získat odolnější a kvalitnější spoj se používá poloautomat s přívodem přísady ve formě plněného drátu a inertního plynu (nejčastěji oxidu uhličitého) do svařované zóny. V tomto případě musí být drát vybrán přísně v souladu s typem nerezové oceli.
Vyrábí se v několika provedeních – hliníkové, poměděné, práškové s tavidlem a kanálkem. V uvažovaném případě má technologie MIG následující počet funkcí:
- Invertor i usměrňovač jsou stejně vhodné jako zdroj energie
- Charakteristiky oblouku jsou podobné verzi s elektrickým obloukem.
- Kladná svorka je připojena k hořáku.
- Přes něj se do svařované oblasti dostává ochranný plyn.
Pro obrobky různých tlouštěk se používají různé techniky – metoda krátkého oblouku do 4 mm, přenos paprskem přes 4 mm. Pro obrobky libovolné velikosti se používá pulzní metoda. Jednou z jeho hlavních výhod je minimální rozstřikování taveniny.
Chcete-li se seznámit s procesem svařování nerezové slitiny, je lepší vybrat nejjednodušší elektrody, které vám umožní rychle zvládnout techniku.
v argonu
Pokud chcete svařování nerezové oceli nejvyšší kvality, není lepší způsob, než použít invertor s netavnou elektrodou. Podstata metody je následující:
- Jednotka se přepne na stejnosměrný proud a obrácenou polaritu.
- Záporný kontakt je připojen k obrobkům, kladný kontakt je připojen k hořáku.
- Inertní plyn, obvykle argon, je přiváděn do svařovací zóny podvodním kanálem. Díky němu je jak tavenina chráněna před oxidací, tak je ochlazována horká elektroda.
- Elektrický proud je přiváděn do držáku a přes něj do wolframové tyče s jehlovitým hrotem.
- Vzhledem k tomu, že elektroda není spotřebována, ale pouze periodicky vyžaduje ostření, dodává se do oblasti spoje obrobků přísada ve formě drátu.
- Šev je vytvořen ve směru zprava doleva. V tomto případě musí být hořák nakloněn směrem k pracovní rovině.
Technika pohybu elektrody je určena typem připojení a tloušťkou obrobku:
- Tenký spoj vyžaduje rovnoměrnou trajektorii.
- Široký šev je vytvořen periodickým vychylováním tyče od středu.
Jsou-li kladeny vážné požadavky na kvalitu spoje nerezových výrobků, používá se svařování v argonu
Mezi okrajem tyče a místem připojení musí být dodržena vzdálenost 5 mm. V tomto případě by měla elektroda vyčnívat z držáku přibližně do stejné vzdálenosti. To je vyžadováno především pro pohodlí a udržení teploty ve stanovených mezích.
Průměr elektrody a charakteristiky pracovního proudu závisí na tloušťce obrobků. Například pro 1 mm výrobek je vhodná tyč o průměru 1,6 mm s parametry zařízení 10 V a 30 A.
Nejlepší je vařit nerezovou ocel doma pomocí plášťové elektrody a invertorového zařízení. Pro velké zakázky je vhodný poloautomat a pro tenkostěnné díly argonová metoda.
Poloautomatický a manuální s argonem
Vařit v argonovém prostředí můžete také ručně nebo pomocí poloautomatického zařízení. Výhodou ruční varianty je možnost vytvoření kvalitního a odolného spoje. Hlavní podmínkou pro to je však malá tloušťka obrobků.
Proto se metoda nejčastěji používá pro instalaci potrubí – vodovodní a teplovodné potrubí, případně i plynovod. Technologie má řadu nuancí:
- Oblouk se zapálí bezdotykově. V opačném případě může wolframová elektroda spadnout do taveniny.
- Proces vaření lze provádět pomocí stejnosměrného i střídavého proudu.
- Provozní nastavení – průměr elektrodové tyče, průřez přídavného drátu, proudová síla a typ polarity, rychlost přívodu inertního plynu a rychlost svařování – se volí přesně podle parametrů obrobků .
- Stupeň legování přísady musí být vyšší než u spojovaných dílů.
- Svar musí jít přísně v přímce, jinak je možná deformace svařované oblasti a oxidace taveniny.
Podstata poloautomatické verze se od té manuální příliš neliší. Nejdůležitějším rozdílem je mechanizace dodávky aditiv. To zlepšuje přesnost a rychlost. V tomto případě existuje další příležitost použít následující svařovací techniky:
- Jet transfer, vhodný pro masivní obrobky.
- Metoda krátkého oblouku se naopak používá pro tenké výrobky.
- Pulzní univerzální metoda, vyznačující se účinností a použitelností v různých podmínkách.
Video návod pro svařování nerezové oceli:
Zdůrazním následující výhody technologie:
- Vysoký výkon.
- Dobrá kvalita švů.
- Vhodné pro vnitřní použití díky absenci silného kouře.
- Ekonomická spotřeba materiálů.
- Minimální rozstřikování roztaveného kovu.
- Možnost spojování výrobků různých tlouštěk.
Nevýhodou je, že bez plynové láhve nebude možné svařovat.
střídač
Dalším dostupným způsobem domácího svařování nerezové oceli je použití invertoru s plášťovými elektrodami. Ve skutečnosti je to všem známá technologie MMA.
Během svařování se roztavený materiál elektrodové tyče spojuje s obrobky a vytváří šev. Ochranné prostředí zajišťují plyny uvolňované při hoření pláště.
Je lepší vařit nerezovou ocel doma pomocí stejnosměrného proudu přímé polarity pomocí následujících elektrod – TsL-11, OZL-8, NIAT-1.
Toto video pojednává o svařování plynem ve větru:
Nejdůležitější znaky
Kromě oceli obsahuje nerezová ocel různé legující složky. S ohledem na to má svařování slitin řadu charakteristických znaků. Především je třeba vzít v úvahu vysokou lineární roztažnost, destrukci mikrostruktury, nízkou tepelnou vodivost, přehřívání elektrod a oxidaci taveniny.
Nejdostupnější způsoby vaření v každodenním životě jsou uvedeny v následujícím seznamu:
- Skořápková elektroda.
- Poloautomatický.
- V prostředí argonu.
- Ručně nebo poloautomaticky argonem.
- Střídač.
Každá možnost má své klady, zápory, technické vlastnosti aplikace, sadu materiálů a vybavení.
Napište do komentářů, jakou možnost svařování nerezu byste si pro sebe vybrali?


