Výroba profilových trubek má řadu nuancí. Provádí se deformací za studena nebo za tepla. To umožňuje podnikům vyrábět bezešvé a svařované trubkové výrobky.
Obsah
- 1 Výroba profilových trubek z hotových kruhových trubek
- 2 Výroba profilových trubek na linkách s plným cyklem
- 3 Kontrola a tepelné zpracování profilových konstrukcí
- 4 Organizace soukromé výroby profilových výrobků
- Co je profilová trubka
- Technologie výroby
- Kulatý profil trubky
- Celý výrobní cyklus
- Etapy výroby kovových profilů
- Zpracování pásu
- Vytváření polotovaru
- Profilování potrubí
- Krájení
- Kontrola kvality
- Tepelné zpracování
1 Výroba profilových trubek z hotových kruhových trubek
Moderní trh profilových výrobků je plný výrobků různých výrobců. Spotřebitelům jsou nabízeny konstrukce různých velikostí, vyrobené nejen z oceli, ale i z jiných materiálů. V případě potřeby si můžete zakoupit profilové trubky z nerezové oceli a dokonce i výrobky vyrobené z polymerních sloučenin. Ale v rámci tohoto článku nás zajímají výhradně ocelové trubky. Složitosti jejich výroby budou dále diskutovány.
Výrobu profilových trubek lze nyní provádět podle dvou hlavních schémat:
- plný cyklus;
- z kulatých trubek.
Druhá technologie předpokládá, že k výrobě profilového výrobku se používá kulatá trubka, která prochází speciálními válečky. Zařízení pro tuto operaci je poměrně malých rozměrů. To umožňuje jeho umístění v malých průmyslových prostorách.

Takové zařízení, které je „kompaktním“ mlýnem pro deformaci kruhových trubek, je požadováno mnoha podniky. Skládá se ze sady válečků, kterými prochází obrobek. Z hlediska výkonu se taková zařízení od sebe liší. Nejvýkonnější jednotky umožňují bez problémů profilovat nejen svařované, ale i bezešvé trubky.
Nejčastěji se nekritické produkty vyrábějí na strojích pro výrobu profilových konstrukcí. Takto se vyrábí dýmky pro nábytkářský průmysl a také výrobky používané jako dekorativní prvky. Poptávka po takových výrobcích je poměrně vysoká, ale je třeba vždy pamatovat na to, že nejsou vhodné pro použití ve strukturách, které mají vysoké požadavky na spolehlivost.

Profilové výrobky získané popsaným způsobem deformace za studena nejsou navrženy pro provoz při významném zatížení. Je to dáno jejich objektivně nízkou kvalitou. Pokud potřebujete skutečně spolehlivou profilovou trubku, odborníci doporučují nakupovat výrobky vyrobené v průmyslových podnicích s využitím celého technologického cyklu.
2 Výroba profilových trubek na linkách s plným cyklem
Tato technologie je založena na použití pásu, což je plech svinutý do rolí. Dodává se přímo z hutních provozů. Tloušťka pásu je různá. To umožňuje vyrábět profilové trubky požadované úrovně spolehlivosti pro použití hotových výrobků pro různé účely.
Ve většině případů je pás určený pro výrobu čtvercových a obdélníkových trubek širší, než je nutné. V tomto ohledu se v první fázi zpracování nařeže na kusy požadované velikosti. Tato operace se provádí na speciálním řezacím zařízení. Poté se získají ocelové pásy o šířce 5 centimetrů nebo více. Jsou svařeny do jednoho pásu (je spojitý).

Takto získaná páska se navine na buben. Takové schéma je implementováno, aby bylo zajištěno, že výroba probíhá nepřetržitě. Ve skutečnosti je na bubnu umístěna technologická rezerva pásu, díky čemuž válečky v podniku nestojí nečinně, když dojde ocelový pás.
Pás je přiváděn do tvářecí stolice, která má několik stolic. Vytvářejí kulatý nekonečný kus obrobku. V této fázi se nejčastěji používá studená ocel, která se neohřívá. Ačkoli existuje také technologie, která zahrnuje ohřev kovu.
Všechny tyto postupy vedou k vytvoření trubky s otevřeným švem. Prochází svařovacím zařízením, které svařuje kruhovou konstrukci vysokofrekvenčními proudy. Protože během tohoto procesu jsou okraje výrobku stlačovány válečky, tavenina je vytlačována z vnějšku i zevnitř trubky. To vede k vytvoření otřepu, který se okamžitě odstraní pomocí frézy.

Poté je trubka ochlazena speciální emulzní kompozicí a její následné profilování v několika fázích:
- nejprve se obrobek zpracuje na válcích, které zajistí, že jeho průřez je shodný po celé délce konstrukce;
- pak se kulatá trubka nalisuje na čtyřech stranách na dalších válečcích, čímž vznikne hotový profil (obdélníkový nebo čtvercový) výrobek.
Pokud se vyrábí plochá oválná nebo oválná konstrukce, nejsou potřeba druhé válečky – trubka dostává požadovaný tvar již v první technologické fázi.

V konečné fázi jsou hotové profilové trubky řezány pilou na zadané rozměry na samostatné části. Kromě toho poznamenáváme, že produkt je kontinuálně chlazen jak během takového řezání, tak během operace tvarování trubky s určitým profilem.
3 Kontrola a tepelné zpracování profilových konstrukcí
Hotové trubky musí projít poměrně přísnou kontrolní procedurou, při které se kontroluje stav výsledného svaru. Kromě toho se analýza provádí pomocí dvou paralelních metod:

- Vizuálně. Kontrola výrobků odborníkem je povinnou fází kontroly kvality výroby profilových trubek. Umožňuje identifikovat vady potrubí, které mohou být způsobeny poškozením válečků nebo jejich opotřebením.
- Detekce vad (vířivý proud). Metoda kontroly švu je založena na skutečnosti, že různé druhy napětí, vnitřních dutin a jiných defektů, jakož i chemické složení kovu ovlivňují jeho magnetické a elektrické vlastnosti. Analýza všech těchto faktorů umožňuje identifikovat možné problémy s hotovým výrobkem.

Pro vyrovnání vnitřních pnutí vznikajících v oceli při její deformaci se profilové trubky po všech fázích výroby zahřejí a poté se nechají na vzduchu, dokud nevychladnou. Ne všechny podniky to dělají ve snaze snížit výrobní náklady. Pokud však popsaná fáze není zahrnuta do výrobního procesu, hotové profilové konstrukce budou mít výrazně menší pevnost a v důsledku toho i životnost.
4 Organizace soukromé výroby profilových výrobků
Když jste se rozhodli zřídit vlastní výrobní linku na výrobu profilových konstrukcí, měli byste zvážit otázku, jakou úroveň kvality produktů plánujete získat. Pokud prodáváte hotové trubky nábytkářským společnostem, společnostem zabývajícím se jednoduchými stavebními pracemi, montáží plotů a plotů, bude docela vhodný stroj s malým výkonem. Zajistí výrobu dýmek celkem slušné kvality.

V případech, kdy se podnikatel chce opravdu vážně zapojit do výroby produktů s různými profily, bude potřebovat plnohodnotnou výrobní linku. V tomto případě bude zahrnovat následující jednotky:
Profilované trubky se nepoužívají pro instalaci potrubí pro nedostatečnou odolnost proti vnitřnímu zatížení a nižší průchodnost ve srovnání s kruhovým potrubím, ale používají se v průmyslu, výstavbě budov pro různé účely a soukromých budov.
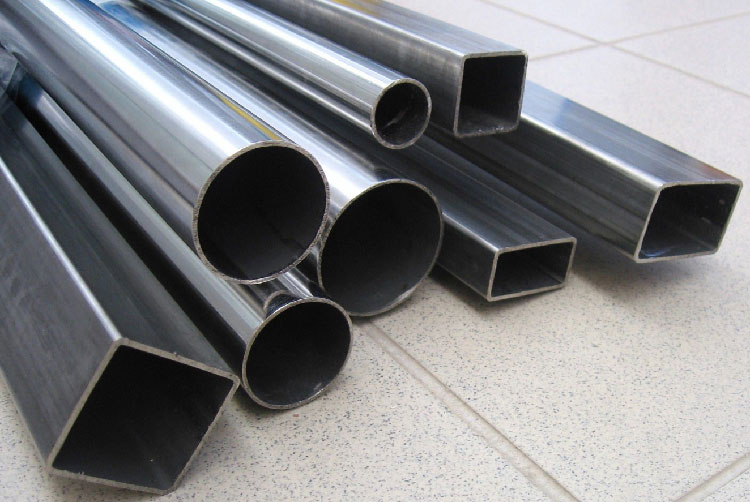
Kovové profily se liší od běžných trubek nejen vzhledem, ale také účelem, technickými vlastnostmi a výrobní technologií.
Co je profilová trubka
Duté trubky se nazývají profilové trubky, jejichž průřez je vyroben ve tvaru čtverce, obdélníku nebo oválu. Vzácnější dýmky s trojúhelníkovým nebo polygonálním průřezem jsou obvykle vyráběny na zakázku.
Profilované trubky se používají k výrobě nábytku, sportovních potřeb, oplocení a ke stavbě rámů průmyslových a komerčních budov, obytných budov a přístavků. Profilované se používají k montáži lešení, potrubních podpěr a reklamních konstrukcí.
Široké použití profilových trubek je způsobeno množstvím výhod tohoto typu válcovaného kovu. Pokud jde o schopnost odolávat zatížení, kovový profil není horší než dřevěný nosník. Zároveň je levnější, snadněji se instaluje, lehčí, nebojí se vody a nehoří.
Pro řešení různých problémů se vyrábějí trubky s různými technickými vlastnostmi: tloušťka stěny, tvar a rozměry průřezu.
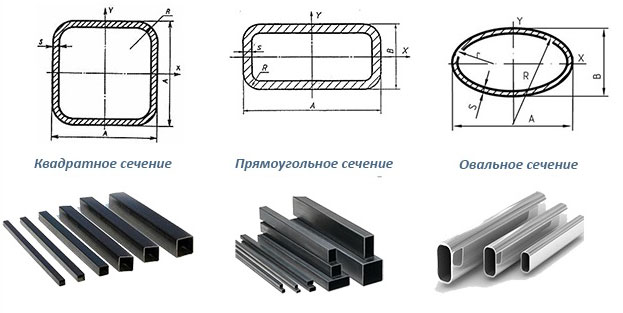
Pro stavbu nosných konstrukcí se používají ocelové trubky s obdélníkovým a čtvercovým průřezem. K výrobě nábytku a dekorativních prvků se častěji používají kovové profily jiných tvarů průřezu.
Technologie výroby
Výrobci válcovaného kovu vyrábějí profilové trubky dvěma způsoby: válcováním kruhové trubky, kdy se převádí z obyčejné na profilovanou, a celocyklovou výrobou, což je výroba profilové trubky z plechového materiálu.
Kulatý profil trubky
K výrobě kovového profilu z kulaté trubky stačí pouze jeden válcovací stroj. Potřebné vybavení je cenově dostupné a kompaktní a používají ho jak potrubní společnosti, tak soukromé osob. Technologie zvaná deformace za studena nevyžaduje velké časové a energetické náklady.
Doporučujeme si přečíst: Jak ohýbat profilovou trubku sami doma bez použití ohýbačky trubek
Výroba se skládá pouze ze dvou fází: nákupu obrobku a jeho zušlechťování. Svařovaná nebo bezešvá trubka získá požadovaný tvar průchodem mezi válci stroje.
Takto získaná profilovaná trubka má dostatečnou pevnost pro výrobu nábytku a dekorativních prvků, stavbu altánu nebo skleníku. Takové trubky nejsou vhodné pro stavbu vážných objektů vyžadujících vysokou pevnost.
Celý výrobní cyklus
Pro stavbu konstrukcí, které mají vysoké nároky na jejich pevnost, se používají pouze profilové trubky získané za podmínek plného cyklu.
Takový válcovaný kov je dražší, ale mnohem spolehlivější než profilovaný z kulaté trubky.
Pro výrobu profilové trubky se používá pás – plech z nízkolegované nebo uhlíkové oceli. Z pásu se vyrobí kulatý sochor, který se následně profiluje.
Celá řada zahrnuje několik strojů, z nichž hlavní jsou:
- ohýbání profilu,
- svařování,
- válcování,
- řezací linka.
Při celém cyklu výroby potrubí prochází kontrolou kvality. Kromě toho se provádí zinkování a tepelné zpracování.
Etapy výroby kovových profilů
Hlavní fáze celého výrobního cyklu jsou následující:
- zpracování pásů,
- výroba kulatého sochoru,
- profilování trubek,
- krájení,
- kontrola kvality,
- tepelné zpracování.
Zpracování pásu
Suroviny pro profilové trubky jsou na výrobní linku dodávány z hutních provozů ve formě rolí – pásů.
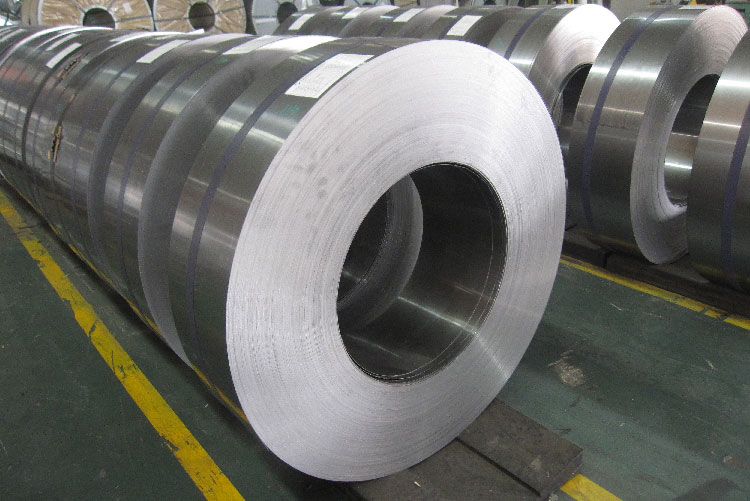
Role se odvíjejí, nařezávají na řezačce na pásy požadované šířky. Nařezané segmenty se následně svaří do souvislého pásu, který se navine na buben.
Děje se tak pro zajištění návaznosti výroby – vzniká technologická rezerva materiálu, aby nedocházelo k prostojům v práci válcovacího stroje.
Vytváření polotovaru
Kovový pás je předán do formovací stanice, kde je zformován do sochoru s kruhovým průřezem.

Při průchodu stojanů a válců tvářecího stroje se z pásky získá souvislá trubka, která má otevřený šev.
V této fázi prochází formovací stolicí studený pás oceli nebo se okamžitě provádí tepelné zpracování.
Trubka se přenese do svařovacího stroje, kde se šev uzavře a získá se sochor. Svařování se provádí pecní metodou, v ochranném plynu nebo vysokofrekvenčním proudem. Šev může být rovný nebo spirálový.
Během svařování válečky stroje stlačují okraje švu, aby se zvýšila pevnost spoje, v důsledku toho se vytvoří záblesk – přebytečný roztavený kov vtlačený do trubky a na její vnější povrch. Otřepy se odstraní frézou, po které se obrobek ochladí emulzní kompozicí.
Důležité! Proces chlazení obrobku emulzní kompozicí pokračuje jak ve fázi profilování, tak během řezání.
Profilování potrubí
V závislosti na tvaru profilu, který má být získán, probíhá profilování trubky v jedné nebo dvou fázích.
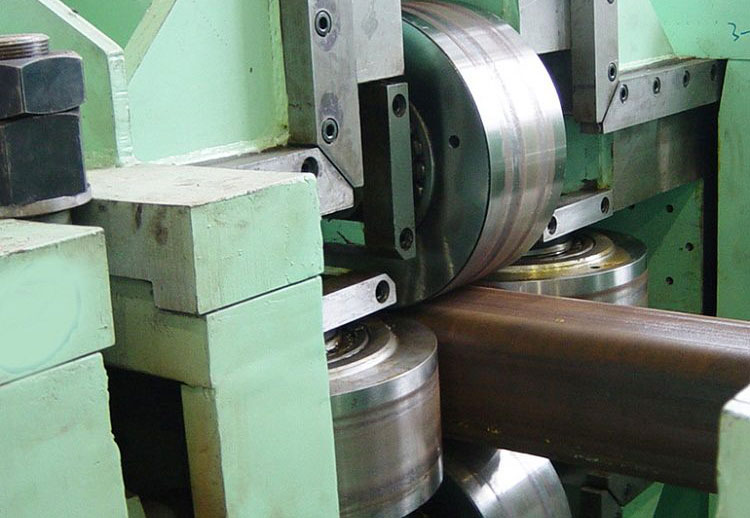
- Obrobek prochází kalibračními válci, které obrobek vyrovnávají. Po kalibraci má po celé délce stejný průřez. Pokud je potřeba trubka oválného nebo plocho-oválného průřezu, pak zde její profilování končí.
- Pokud je zapotřebí trojúhelníkový, čtvercový, obdélníkový nebo mnohoúhelníkový průřez, obrobek prochází profilovacím strojem. Role tohoto stroje stlačují kulatou trubku do požadovaného tvaru.
Krájení
Hotová spojitá trubka se řeže na stanovené rozměry bez zastavení procesu chlazení.

Pro dodatečnou ochranu hotových profilových trubek se používá studené nebo horké zinkování:
- První metodou je nanesení vrstvy práškové nebo polymerní barvy na kovový profil.
- Druhý způsob se liší tím, že hotová trubka se předem vyčistí, ponoří do lázně roztaveného zinku a poté se ochladí a vysuší.
Kontrola kvality
Na profilové trubky vyráběné za podmínek plného cyklu jsou kladeny přísné požadavky. Povinnou fází výroby kovových profilů je kontrola kvality.
Těsnost spoje je zvláště pečlivě kontrolována, protože slabým místem svařovaných trubek je právě šev.
Používají se dvě metody ověřování:
- vizuální kontrola,
- detekce chyb vířivými proudy.
Specialista kontroluje šev a identifikuje nepravidelnosti švu způsobené vadami svařování a poškození způsobená nesprávným provozem válců.
Druhou metodou ověřování je hardware. Činnost defektoskopu je založena na porovnávání elektromagnetických charakteristik kovu ve všech oblastech švu.
Tyto vlastnosti jsou ovlivněny chemickým složením materiálu a přítomností fyzikálních defektů. Detektor vad pomáhá identifikovat oblasti chybějícího sváru ve švu a plášti, které nebyly zaznamenány při vizuální kontrole.
Výrobní proces je považován za dokončený a produkt je povolen k prodeji pouze po kontrole kvality.
Tepelné zpracování
Pro zvýšení pevnosti a zvýšení životnosti profilových trubek je do výrobního cyklu zařazeno tepelné zpracování. Hotový kovový profil se zahřeje a nechá zcela vychladnout. To umožňuje odstranit pnutí, která nevyhnutelně vznikají v kovu při nucené deformaci trubek při profilování.
Tato fáze není považována za povinnou a někteří výrobci ji zanedbávají, aby snížili náklady na výrobu.


